Fabrication carte électronique
Fabrication carte électronique : assemblage, dossier de fab et industrialisation
La fabrication d'une carte électronique est l'opération la plus visible d'une chaîne de production, mais c'est rarement celle qui détermine la qualité du résultat. Une carte bien fabriquée à partir d'un dossier de fabrication incomplet ou ambigu produit malgré tout des défauts. Une carte fabriquée par un atelier compétent à partir d'un dossier rigoureux donne un produit fiable, reproductible et économiquement maîtrisé. C'est ce différentiel — la qualité de l'amont autant que celle de l'assemblage — que cette page détaille.
Nous couvrons ici les éléments concrets : ce que doit contenir un dossier de fabrication, comment se déroule l'assemblage d'une carte chez nous, les technologies maîtrisées, les tests effectués et les bonnes pratiques pour passer du prototype à la série.
Carte électronique, PCB, PCBA : clarifier les termes
Le vocabulaire de la fabrication électronique génère régulièrement des malentendus, en particulier sur les premiers projets. Trois notions méritent d'être distinguées.
Le PCB (Printed Circuit Board) désigne la carte nue, c'est-à-dire le substrat avec ses pistes de cuivre, ses vias et ses finitions, mais sans aucun composant. C'est ce que produit un fabricant de PCB, typiquement asiatique ou européen, qui livre des cartes vierges sur lesquelles on viendra ensuite assembler des composants.
Le PCBA (Printed Circuit Board Assembly) désigne la carte assemblée, c'est-à-dire le PCB sur lequel ont été soudés les composants électroniques. C'est ce que produit un EMS comme nous. Quand un client demande une « fabrication de carte électronique », il demande presque toujours un PCBA.
La carte électronique est le terme grand public qui désigne le PCBA dans la plupart des contextes. C'est celui que nous utilisons dans cette page pour la lisibilité.
Cette distinction n'est pas qu'académique : elle conditionne le périmètre d'achat. Un fabricant de PCB ne fournit pas les composants. Un EMS fournit généralement les deux (le PCB approvisionné chez un fabricant, et l'assemblage). C'est précisément le modèle que nous proposons.
Le dossier de fabrication d'une carte électronique
Le dossier de fabrication est le contrat technique entre le concepteur et le fabricant. Sa qualité conditionne directement la qualité du résultat. Un dossier incomplet génère des allers-retours, des hypothèses du fabricant, des écarts entre intention et réalisation. Un dossier rigoureux permet une fabrication maîtrisée dès la première série.
Voici les éléments qui constituent un dossier de fabrication complet.
Les fichiers Gerber
Les fichiers Gerber (format RS-274X) décrivent les couches physiques du PCB : couches de cuivre, masque de soudure (solder mask), sérigraphie (silkscreen), perçages. Chaque couche est un fichier distinct. Le format Gerber est devenu un standard universel mais reste sujet à des variations d'export selon les logiciels de CAO. Nous demandons systématiquement les fichiers Gerber avec leur fichier de perçage associé (format Excellon) et la table d'attribution des couches.
Le format ODB++ ou IPC-2581, plus modernes, intègrent l'ensemble de l'information dans un fichier unique et limitent les ambiguïtés. Nous les acceptons sans difficulté lorsque votre outil les génère.
La nomenclature (BOM)
La BOM (Bill of Materials) liste l'ensemble des composants à monter sur la carte. Une BOM rigoureuse pour la fabrication inclut, pour chaque ligne : la référence (designator) du composant sur la carte, la quantité, la valeur (résistance, capacité, tension), la référence fabricant exacte (Manufacturer Part Number), le fabricant, et idéalement une référence distributeur (Mouser, Digi-Key, Farnell).
Une BOM avec « résistance 10 kΩ 0603 » est insuffisante : nous avons besoin de savoir s'il s'agit d'une résistance 1% ou 5%, à coefficient thermique faible ou standard, en série Yageo, Vishay ou Panasonic. Ces différences semblent mineures mais conditionnent à la fois le coût et la disponibilité.
Sur les composants critiques (microcontrôleurs, mémoires, drivers de puissance), nous demandons systématiquement la mention d'un second source validé. Cette pratique sécurise la production en cas de rupture sur le source principal.
Le fichier de placement
Le fichier de placement (pick-and-place file) donne pour chaque composant ses coordonnées X/Y sur la carte, son orientation (rotation) et la face concernée (top ou bottom). C'est ce fichier qui alimente directement nos machines pick-and-place. Sa qualité conditionne le taux de bons placements en sortie de machine.
Les pièges classiques : composants polarisés dont la rotation est ambiguë (LED, diodes, électrolytiques), origines de coordonnées différentes entre l'outil de CAO et les machines d'assemblage, composants à pinout non standard. Nous validons systématiquement le fichier de placement avant lancement et signalons les corrections nécessaires.
Les fab notes et l'assembly drawing
Les fab notes sont les instructions textuelles destinées au fabricant : épaisseur du PCB, nombre de couches, type de cuivre, finition de surface (HASL, ENIG, OSP), classe IPC visée, contraintes particulières (impédance contrôlée, marquages spécifiques, vernis conforme). Sans fab notes, le fabricant prend des hypothèses qui peuvent ne pas correspondre à votre intention.
L'assembly drawing est le plan d'assemblage avec une vue claire de la carte montrant l'emplacement des composants. Il sert à la fois pour la programmation des équipements et pour les opérations manuelles. Il doit indiquer les composants particuliers (non montés, optionnels, à intégrer en post-process), les points de test à éviter au stencil, les zones interdites au vernis.
Les spécifications de test
Les spécifications de test définissent comment la carte est validée en production. Elles peuvent prendre plusieurs formes selon la criticité : test visuel uniquement, test in-circuit (ICT), test fonctionnel, programmation firmware. Sans spécification de test, l'EMS livre des cartes assemblées mais non testées, ce qui revient à transférer la détection des défauts au client final. C'est une économie apparente qui se paye lourdement en SAV.
Si votre dossier ne contient pas tous ces éléments, nous pouvons les compléter avec vous via notre bureau d'études électronique. C'est même fréquent : beaucoup de produits arrivent avec un dossier conçu pour le prototype et qu'il faut consolider pour la série.
Process d'assemblage d'une carte électronique
Une fois le dossier validé, l'assemblage suit un enchaînement maîtrisé d'opérations. Voici les étapes clés.
Étape 1 — Approvisionnement et préparation
Les composants sont sourcés chez les distributeurs autorisés selon la BOM. À leur réception, ils sont contrôlés (intégrité, marquages, date code), enregistrés en stock tracé et stockés selon leur sensibilité (MSL pour l'humidité, ESD pour les composants actifs). Le PCB nu est lui-même contrôlé à l'arrivée : conformité dimensionnelle, qualité de finition, absence de défauts visibles.
Étape 2 — Sérigraphie de pâte à braser
Un stencil (pochoir métallique laser-cut) ajusté à la carte est positionné, et la pâte à braser est déposée à travers les ouvertures du stencil aux emplacements des pads. Cette étape conditionne directement la qualité des soudures : une sérigraphie défaillante (volume de pâte insuffisant ou excessif, désalignement) génère des défauts en aval. Nous contrôlons systématiquement le dépôt avant placement, par inspection visuelle pour les cartes simples, par contrôle SPI (Solder Paste Inspection) pour les cartes à enjeu.
Étape 3 — Placement automatique des composants
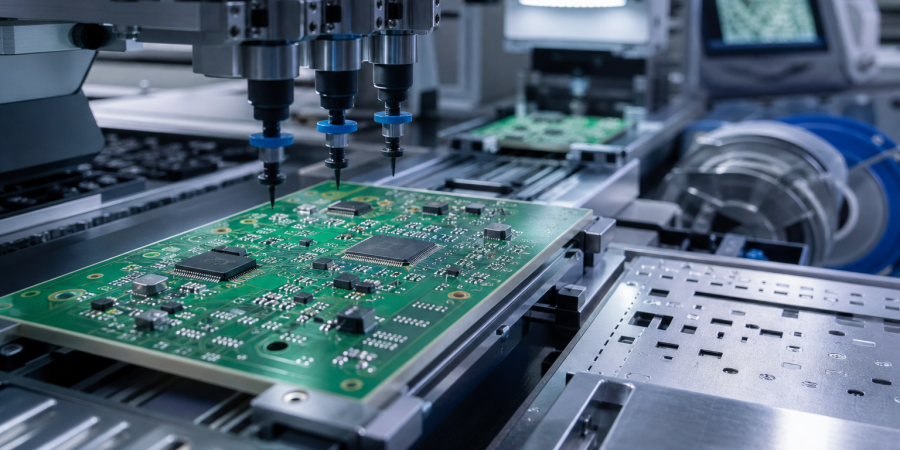
La machine pick-and-place positionne les composants CMS sur la carte sérigraphiée, à la vitesse de plusieurs milliers de placements par heure. La précision de placement est typiquement de l'ordre du dixième de millimètre, ce qui permet de traiter des boîtiers fins (BGA 0.4 mm, QFN, LGA, modules complexes). Les composants 0201 et 01005 (les plus petits passifs standardisés) sont assemblés sur nos lignes lorsque le design le justifie.
Étape 4 — Refusion en four
La carte passe dans un four à profil thermique contrôlé qui fait fondre la pâte à braser et soude les composants. Le profil thermique est ajusté à la composition de la pâte (sans plomb, sans plomb basse température) et aux caractéristiques de la carte. Un profil mal ajusté peut générer des défauts invisibles : soudures sèches, intermétalliques fragiles, dégradation de composants sensibles. Nous validons systématiquement le profil sur les nouveaux produits, avec relevé thermique par thermocouples.
Étape 5 — Inspection AOI et X-ray
À la sortie de four, chaque carte passe en inspection AOI (Automated Optical Inspection). Le système compare l'image de la carte à une référence et détecte les défauts visibles : composants manquants, mal positionnés, mauvaise polarité, soudures ouvertes ou pontées, marquages erronés. L'AOI couvre l'essentiel des défauts mais ne voit pas les soudures cachées sous les BGA et boîtiers QFN. Pour ces composants, l'inspection X-ray (AXI) complète le contrôle en visualisant la qualité des billes ou des plages de soudure cachées.
Étape 6 — Assemblage traversant (THT) et soudure sélective
Les composants traversants (connecteurs, certains composants de puissance, blindages) sont assemblés en complément. Selon les volumes et la configuration, nous utilisons la soudure manuelle (prototypes, faibles volumes), la soudure à la vague (volumes élevés, configurations à dominante THT) ou la soudure sélective (configurations mixtes CMS/THT, volumes moyens). La soudure sélective offre le meilleur compromis qualité/cadence pour la majorité des projets actuels.
Étape 7 — Tests, programmation et finitions
Les cartes assemblées passent en test selon les spécifications fournies. Test in-circuit pour vérifier individuellement les composants et leurs connexions, test fonctionnel pour valider le comportement de la carte, programmation firmware sur les microcontrôleurs et mémoires. Les finitions (vernis conforme, marquages spécifiques, intégration de modules sensibles) sont réalisées en poste dédié avec contrôle qualité.
Étape 8 — Conditionnement et traçabilité
Chaque carte est marquée individuellement (sérigraphie laser ou étiquette code-barres) et son numéro de série est enregistré avec l'ensemble de ses informations de production : lots de composants, opérateur, équipement, paramètres, résultats de test. Cette traçabilité permet, en cas de défaut détecté chez l'utilisateur final, de cibler précisément le périmètre concerné.
Technologies d'assemblage maîtrisées
Notre outil de production couvre les technologies courantes et les configurations spécifiques.
En CMS, nous traitons l'ensemble des boîtiers du marché : passifs 01005 à 2512, boîtiers SOIC / SOP / TSSOP, QFP fine pitch, QFN, LGA, BGA jusqu'aux pas de 0.4 mm, modules pré-assemblés (RF, optoélectronique, capteurs). Les composants sensibles à l'humidité (MSL) sont gérés en flux contrôlé avec armoires sèches.
En traversant, nous gérons connecteurs, transformateurs, composants de puissance, blindages. La soudure manuelle, à la vague et sélective permet d'adapter la technique à chaque configuration.
Les technologies spécifiques comprennent l'assemblage flex et flex-rigide (cartes pliables ou hybrides utilisées pour les intégrations contraintes), le vernis conforme acrylique et silicone (protection environnementale), le potting (encapsulation pour vibrations ou étanchéité), l'intégration de modules sensibles (capteurs MEMS, modules optiques).
Tests réalisés en fabrication
La couverture de test est l'un des leviers les plus importants pour garantir une production fiable. Nous adaptons le plan de test à la criticité du produit et au coût cible.
Le test visuel et AOI est systématique sur l'ensemble des cartes. Il détecte les défauts visibles avec une bonne couverture mais ne valide pas le comportement électrique.
Le test in-circuit (ICT) est pertinent sur les séries à partir de quelques centaines de cartes par lot. Il vérifie individuellement chaque composant (présence, valeur, polarité) et chaque connexion. Sa couverture peut dépasser 95 % des modes de défaillance liés aux composants et à l'assemblage.
Le test fonctionnel (FCT) valide le comportement de la carte sur des scénarios représentatifs. Le banc de test fonctionnel est spécifique au produit et conçu en collaboration avec le client. C'est l'investissement le plus rentable sur les produits destinés à des volumes significatifs.
Le burn-in soumet les cartes à un fonctionnement prolongé en conditions contraignantes (température élevée, cycles d'alimentation) pour détecter les défauts précoces. Il s'applique aux produits où la mortalité infantile doit être minimisée : équipements médicaux, industriels critiques, produits à coût SAV élevé.
La programmation firmware est intégrée à la chaîne de test sur les produits embarqués. Nous gérons la version firmware par numéro de série, ce qui permet le suivi en cas d'évolution ou de rappel.
Du prototype à la série : transitions critiques
Le passage de la fabrication de prototypes à la production série est un moment où beaucoup de produits dérivent en qualité. Trois points méritent une attention particulière.
Le gel de la BOM doit être fait avant la première série. Chaque ligne doit avoir une référence définitive validée, idéalement avec un second source. Une BOM qui évolue à chaque lot, c'est un produit qui dérive en performance et en coût.
La mise en place des tests de production doit être anticipée. Concevoir le banc de test après la première série, c'est attendre les défauts pour les détecter. Concevoir le banc en amont, c'est détecter les défauts dès la première série.
Le suivi renforcé des premières séries est une bonne pratique systématique. Sur les 500 à 1 000 premières pièces, nous appliquons un contrôle élargi et nous remontons toutes les anomalies, même mineures. C'est sur cette base que se stabilise le process avant la montée en cadence.
Pour les clients qui démarrent un produit, nous proposons un accompagnement complet depuis le prototypage électronique jusqu'à la production série. Pour les clients qui industrialisent un produit existant, nous reprenons le dossier et nous transférons la production progressivement.
FAQ — Fabrication carte électronique
Quel est le délai de fabrication d'une carte électronique ? Pour un prototype avec composants disponibles, comptez 10 à 20 jours ouvrés après réception du dossier validé. Pour une série, le délai dépend du sourcing : 4 à 8 semaines avec composants en stock distributeur, 8 à 16 semaines avec composants en lead time long. Les stocks tampons négociés permettent de réduire ces délais sur les produits récurrents.
Pouvez-vous fabriquer une seule carte (prototype unitaire) ? Oui. Notre flux prototype est dimensionné pour traiter à partir d'une pièce, en quelques jours. Sur ces volumes, les coûts fixes (programmation, stencil, sourcing) dominent le coût unitaire mais c'est inhérent à toute fabrication de proto et c'est largement compensé par le temps gagné en cycle de développement.
Fournissez-vous les PCB nus ou faut-il les amener ? Nous prenons en charge l'approvisionnement complet : PCB nus chez nos fabricants partenaires (Europe ou Asie selon délai/coût), composants chez les distributeurs autorisés. Le client a un interlocuteur unique. Si vous préférez fournir vos PCB, nous l'acceptons mais nous le déconseillons pour les séries (gestion logistique alourdie, responsabilités partagées sur la qualité matière).
Que se passe-t-il si un composant est en rupture ? Nous avons trois leviers : passer sur le second source validé (recommandé dès la conception), proposer un équivalent technique à valider rapidement avec le client, ou décaler la production en attendant l'approvisionnement. Sur les composants critiques, nous alertons en amont dès qu'une tension d'approvisionnement est détectée, pour éviter la rupture en cours de série.
Travaillez-vous avec des classes IPC particulières ? Notre standard de production est aligné sur l'IPC-A-610 classe 2 (produits industriels et professionnels), qui couvre la majorité des besoins. Pour les produits à haute fiabilité (médical, défense, ferroviaire critique), nous traitons en classe 3 sur demande, avec les surcoûts associés (contrôles renforcés, critères d'acceptation plus stricts).
Faut-il un dossier de fabrication complet pour vous solliciter ? Idéalement oui. Si votre dossier est incomplet ou si vous démarrez sans, nous pouvons le constituer avec vous via notre bureau d'études. Cette prestation est facturée séparément et débouche sur un dossier propre, validé, prêt pour la production.
Quelles certifications avez-vous ? Notre système qualité est aligné sur l'IPC-A-610 (classes 2 et 3), l'IPC J-STD-001 pour les exigences de soudure, et les exigences ISO 9001. Pour les clients sous certification sectorielle (ISO 13485 médical, IATF 16949 automobile), nous fournissons les éléments documentaires compatibles avec leurs audits.
Démarrons votre projet de fabrication
Pour un premier contact, transmettez-nous votre dossier (ou ce que vous en avez) et décrivez votre besoin en quelques lignes : volumes prévisionnels, délai cible, contraintes particulières. Nous revenons sous 48 h avec une première analyse, un retour DFM si pertinent, et un devis chiffré sur la fabrication. Pour les clients de la région nantaise, une visite de notre atelier est vivement recommandée avant tout engagement.
Un projet de carte électronique ou d'industrialisation en série ?
CM Électronique (bureau d'études à Nantes, intervention dans toute la France) accompagne les PME, ETI et startups hardware de l'architecture système au suivi de production EMS : conception PCB, firmware embarqué (STM32, ESP32, DSP), audit DFM et résolution de crises techniques.
Voir nos offres & budgets → Demander un échange technique sous 48h